

Rozžhavte své vozidlo dynamickou energií Pearlescent Flame Green TPU Color PPF – pozoruhodným filmem, který přenáší syrovou sílu smaragdových plame...
See Details
Domů / Novinky / Novinky z oboru / Vysvětlení přípravy povrchu: Metody, standardy a kroky přípravy filmu
Vysvětlení přípravy povrchu: Metody, standardy a kroky přípravy filmu
Devět z deseti nedostatků přilnavosti na fólii nebo potahovací lince se rozhodne během dvaceti minut před otevřením produktu. Prach, silikon, olej na ruce a zbytky lepidla ze starého filmu, to vše sedí mezi podkladem a novou vrstvou a žádná technika stěrky nemůže kompenzovat to, co je pod ním.
Příprava povrchu je neviditelná polovina instalačních prací. Panel může vypadat bez poskvrny pod osvětlením obchodu a přesto neprojde testem rozbití vodou, protože kontaminace, na které záleží, se měří v nanometrech, nikoli v otiscích prstů. Tato příručka popisuje, co vlastně příprava zahrnuje, jak se liší mechanické, chemické a tepelné skupiny a proč platí stejné zásady, ať už tryskáte ocel pro průmyslový nátěr nebo otíráte kapotu před nanesením ochranného filmu.
Co vlastně znamená příprava povrchu
Příprava povrchu je kombinace mechanických, chemických a fyzikálních úprav aplikovaných na podklad před aplikací nátěru, nátěru, lepidla nebo ochranného filmu, takže spoj se vytvoří na rozhraní místo na povrchu kontaminační vrstvy.
Odstraňte názvy zařízení a každý proces přípravy musí splnit tři věci:
- Odstraňte vše, co na podklad nepatří: olej, mastnotu, prach, rez, okuje, separační prostředek, zbytky leštidla nebo staré lepidlo.
- Vytvořte správné podmínky lepení, což znamená kotevní profil pro těžké nátěry nebo čistý, vysokoenergetický povrch pro lepidla a fólie citlivé na tlak.
- Udržujte tento stav, dokud se produkt nenanese, což závisí na teplotě, vlhkosti, znečištění vzduchem a času.
Tyto tři cíle vysvětlují, proč jeden termín zahrnuje pískování skladovací nádrže a otírání kapoty s přípravou panelu. Mechanismus je zcela odlišný; cíl je stejný.
Definice: povrch je připraven, když rovnoměrně smáčí, nenese žádnou odstranitelnou kontaminaci a dokáže udržet spoj pod zatížením, teplem a vlhkostí po dobu životnosti systému.
Proč příprava rozhoduje o tom, zda práce přežije
Přilnavost je mezifázová vlastnost, což znamená, že spoj se vytvoří pouze tam, kde lepidlo, povlak nebo film může fyzicky smáčet substrát, takže cokoli, co sedí na tomto povrchu, se stává nejslabší vrstvou v celém systému.
To je měřitelné, ne filozofické. Silikonové leštidla, ruční oleje a zbytky pufrů snižují povrchovou energii automobilového bezbarvého laku pod úroveň, při které lepidlo citlivé na tlak zcela smáčí. Film může ještě držet v den instalace; selhání se později projeví jako zvednutí okraje, puchýře po prvním horkém odpoledni nebo skvrna, která se odloupne a na ní je nalepený vrchní nátěr.
38-45 mN/m povrchová energie řádně vyčištěného čirého laku
Pod 30 Hodnota mN/m typická pro panel kontaminovaný silikonem
4 hodiny společná maximální doba výdrže pro tryskanou ocel
4B-5B Výsledek pásky ASTM D3359 se očekává od zvukové přípravy
Pravidlo pole: pokud test rozbití vodou ukáže, že se voda stahuje zpět do kuliček do třiceti sekund, panel není připraven, bez ohledu na to, jak čistě vypadá pod pracovním světlem.
Porovnání mechanických, chemických a tepelných metod
Mechanická, chemická a tepelná příprava nejsou konkurenčními možnostmi; jsou to fáze a většina pracovních specifikací kombinuje alespoň dvě z nich v pevném pořadí.
| Metoda | Jak to funguje | Typické aplikace | Hlavní rizika |
| Mechanické | Abrazivní tryskání, broušení, broušení a jehlové okujení řeže nebo profiluje povrch. | Ocelové konstrukce, svary, starý nátěr, hliníkové odlitky. | Příliš hrubý profil zachycuje vzduch a způsobuje dírky nebo přemostění. |
| Chemický | Otírání rozpouštědlem, alkalické odmašťování, leptání kyselinou a promotory přilnavosti zvedají nebo neutralizují znečištění. | Prodejní panely, sklo, plasty, předupravený kov. | Rozpouštědlo, které zhasne, než zvedne olej, jednoduše přesune zbytky. |
| Termální | Ošetření plamenem, plazmový a korónový výboj zvyšují povrchovou energii oxidací horní vrstvy. | Polypropylenové nárazníky, plastové obložení, jiné nízkoenergetické substráty. | Nadměrná úprava zkřehne povrch a vytvoří slabou mezní vrstvu. |
Na pořadí záleží víc než na vybavení. Jako první přichází na řadu čištění rozpouštědlem, aby se uvolnil olej, následuje otěr a druhý setření rozpouštědlem odstraní to, co abrazivo uvolnilo. Přeskočte tento druhý setření a budete mít půdní kontaminaci hlouběji do profilu. Stejné podezření si zaslouží i stlačený vzduch: bez odlučovače oleje a vody odfukování přidává přesně to znečištění, které jste právě odstranili.
Rozpouštědlo před otěrem, rozpouštědlo po otěru. První setření odstraní olej, druhé odstraní to, co brusivo zvedlo.
Příprava na nátěrovou fólii, okenní fólii a architektonickou fólii
Pro fólie na ochranu laku a fólie na okna je cílem hladký, plně dekontaminovaný povrch bez profilu oděru, což je opak toho, co tryskaná ocel potřebuje.
Omyjte, poté dekontaminujte odstraňovačem spadu železa a odstraňovače dehtu a očistěte panel. Vázané částice se telegrafují přes čirý film a nelze je později vytlačit.
Leštěte nebo míchejte pouze v případě, že barva vyžaduje opravu, poté odstraňte leštící oleje přípravkem na panel nebo 30procentním roztokem isopropylalkoholu pomocí metody dvou hadříků.
Mezery, odznaky a hrany vyfoukejte filtrovaným vzduchem a poté povrch přilepte. Hrany jsou místa, kde začíná výtah, takže přitahují největší pozornost.
Aplikujte uvnitř pracovního okna při teplotě zhruba 18 až 28 stupňů Celsia a 40 až 60 procentech relativní vlhkosti a silikonové spreje na detaily udržujte mimo dosah.
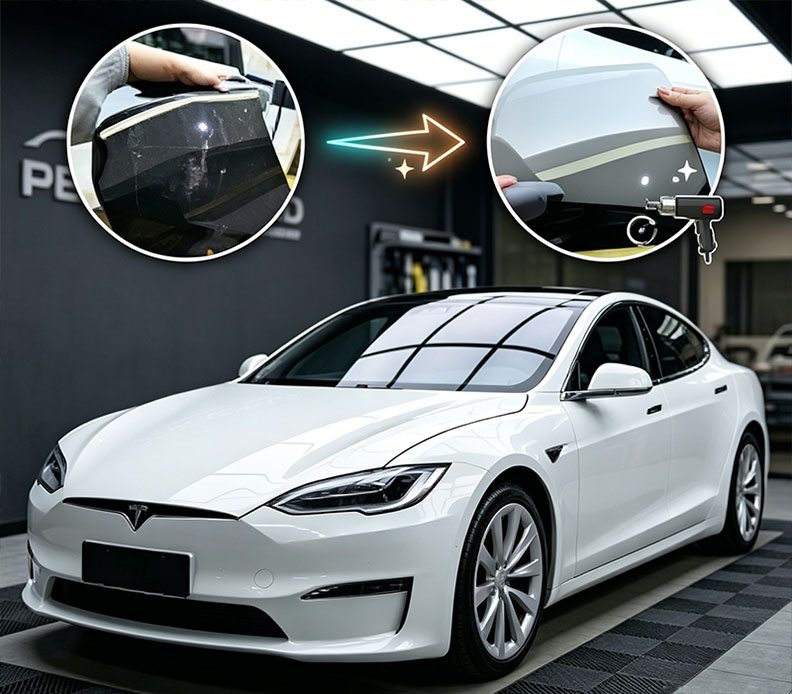 Okamžitá samoopravující TPU průhledná ochranná fólie Samoopravitelný čirý TPU PPF pro ochranu automobilového laku, s regenerací víření při okolní teplotě, odolností proti hydrofobním skvrnám a přizpůsobitelnou tloušťkou pro instalační techniky. Zobrazit produkt →
Samozacelující vrchní nátěr může smazat stopy po mytí a světelné spirály, ale nedokáže zachránit panel, který byl otřen špinavým hadrem. To je důvod, proč je zdokumentovaná přípravná rutina umístěna před jakýmkoli výběrem filmu a proč obchody pracující na špičkových nátěrech mají tendenci standardizovat systém s jedním čirým filmem spíše než přepínat produkty mezi zakázkami.
Sklo je jiný substrát s vlastním způsobem selhání. Skvrny z minerální vody, zbytky mýdla a tmel na rámy, to vše narušuje přilnavost, takže tabule je leštěna sloučeninou oxidu ceru, aby se odstranily usazeniny, očištěna roztokem bezpečným pro film a před řezáním a umístěním fólie se utře do sucha.
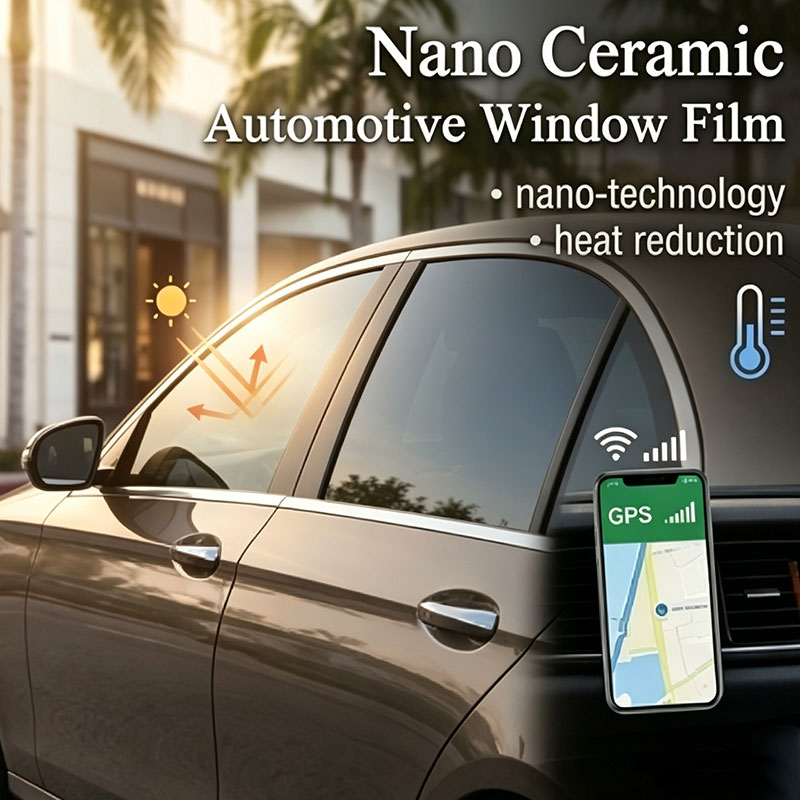 Nanokeramická automobilová okenní fólie s čistotou signálu Pro automobilová skla vyžadující jasnou viditelnost a odvádění tepla nabízí tato nanokeramická automobilová fólie UV ochranu, potlačení IR a výkon šetrný k signálu. Zobrazit produkt →
Architektonický film zvyšuje sázku, protože tabule jsou velké, vertikální a často nepřístupné. Kontrola prachu, postupné čištění a přísné bezdotykové pravidlo pro vyčištěné sklo je mnohem důležitější než rychlost, protože jedna skvrna může znamenat odstranění celé tabule.
 Architektonická okenní fólie pro solární kontrolu a bezpečnost Pro velká vertikální zasklení, kde záleží na disciplíně při instalaci, nabízí tato architektonická fólie odvod slunečního tepla, UV filtraci a bezpečnostní verze v tloušťce 2 mil nebo 4 mil. Zobrazit produkt →
Kontrola kontaminace překonává odstraňování kontaminace. Návleky, čisté rukavice a čerstvý ubrousek bez chlupů stojí zlomek jedné opravy.
Standardníy, tolerance a ověřování
Ověření je to, co odděluje opakovatelný proces přípravy od nadějného, protože každá fáze by měla nést číslo, test nebo viditelný výsledek nevyhověl.
| Standard | Rozsah | Praktické použití |
| SSPC-SP1 | Čištění rozpouštědlem | Odstraňuje olej, mastnotu a nečistoty před jakýmkoli dalším krokem. |
| SSPC-SP10 / NACE č. 2 | Téměř bílé tryskání | Ocel v ponoření nebo v náročných provozních prostředích. |
| ISO 8504 | Metody přípravy | Rámec pro výběr mechanických, chemických nebo tepelných cest. |
| ASTM D4285 | Olej a voda ve stlačeném vzduchu | Kontroluje kvalitu vyfukovaného a vyfukovaného vzduchu. |
| ASTM D4417 | Povrchový profil | Potvrzuje hloubku kotevního profilu po otryskání. |
| ASTM D3359 | Přilnavost pásky | Ověřuje přilnavost po aplikaci. |
Čísla na technickém listu pomáhají pouze tehdy, když je někdo kontroluje. Test vodního zlomu a měření kontaktního úhlu jsou nejrychlejší kontroly v terénu a oba ukazují stejným způsobem: čím nižší úhel, tím lépe povrch smáčí.
Úhel kontaktu s vodou jako kontrola připravenosti
Zaznamenejte rosný bod, teplotu substrátu, čisticí prostředky a dobu zdržení. Písemný záznam z přípravy promění hádku o neúspěšném panelu na pětiminutovou odpověď.
Obchody, které provozují přípravu jako řízený proces, se stejnou disciplínou, na kterou se vztahují vstupní a meziprocesní kontrola kvality , obvykle vidíte rozdíl v záručních nárocích spíše než ve vzhledu prvního dne.
Kde příprava selhává
Většina selhání přípravy jsou selhání procesu spíše než selhání produktu: nesprávná sekvence, utěrka, která již nabrala olej, nebo povrch, který byl před aplikací řádně vyčištěn a poté znovu kontaminován.
Signály kontaminovaného povrchu
Vodní kapičky a odvalování se během několika sekund, okraje filmu se zvednou během 24 až 48 hodin, po prvním zahřívacím cyklu se objeví puchýře a testování pásky odtáhne film s viditelnou kontaminací na lepidle.
Signály připraveného povrchu
Voda se rozprostře a podrží tenký film po dobu nejméně třiceti sekund, ruka v rukavici klouže bez přetahování, okraje zůstanou dole po 72 hodinách a testování pásky vrátí 4B na 5B.
Stejné poruchy se opakují napříč obchody a substráty. Podívejte se na těchto pět:
- Otírání hadříkem, který je již naplněný olejem, který místo odstranění kontaminaci šíří.
- Čištění přední strany panelu, ale ignorování hran, mezer, odznaků a stínových čar, kde bude film zastrčený.
- Použití stlačeného vzduchu bez odlučovače oleje a vody, odstranění čistého povrchu jediným průchodem.
- Očistěte panel hodiny nebo dny před aplikací a poté jej ponechte otevřený prachu, přestřiku a polétavého tuku.
- Zastavte práci s rozpouštědlem, když hadr vypadá čistě, místo toho, abyste jej převrátili na nový obličej a dokončili jej suchým hadříkem.
Pokud je třeba panel po každém pokusu znovu vyčistit, problém je obvykle v utěrce, hadříku nebo lahvičce, nikoli v technice.
Pochopení toho, jak se film nebo povlak skutečně váže na molekulární úrovni, usnadňuje zapamatování sekvence; toto rozdělení potahování tenkým filmem a základy depozice je užitečná reference pro týmy, které chtějí zdůvodnění kontrolního seznamu.
Často kladené otázky
Co je to zjednodušeně řečeno příprava povrchu?
Před nanesením nátěru, lepidla nebo filmu je třeba učinit každý krok, aby byl povrch čistý, chemicky vnímavý a strukturálně připravený. V praxi to znamená čištění, odmašťování, obrousení nebo aktivaci, opětovné čištění a ověření.
Potřebujete obrousit panel před nanesením ochranné fólie?
Ne. Abraze existuje proto, aby povlaky získaly profil mechanického kotvení. Film se lepí pomocí lepidla citlivého na tlak, takže cílem je hladký, plně dekontaminovaný povrch; broušení zanechává škrábance a profil, který zachycuje vzduch.
Jak poznáte, že je povrch dostatečně čistý?
Použijte test na protržení vodou: destilovaná voda by se měla rozprostřít a udržet souvislý film po dobu nejméně třiceti sekund. Testy pásku podle ASTM D3359 a měření kontaktního úhlu potvrzují výsledek pomocí čísel. Pokud se okamžitě objeví kapky vody, znovu vyčistěte.
Jak dlouho může připravený povrch sedět před aplikací?
Jako pracovní pravidlo nanášejte film do jedné hodiny v kontrolovaném poli a otryskanou ocel za normálních podmínek naneste během asi čtyř hodin. Vlhkost, prach a polétavý olej obě okna rychle zkracují, příprava by proto měla být posledním krokem před otevřením výrobku.
Nejkratší užitečný kontrolní seznam pro přípravu: odmastěte, obruste, pokud to systém potřebuje, znovu vyčistěte, ověřte a poté bez prodlení aplikujte.
Související produkty
-
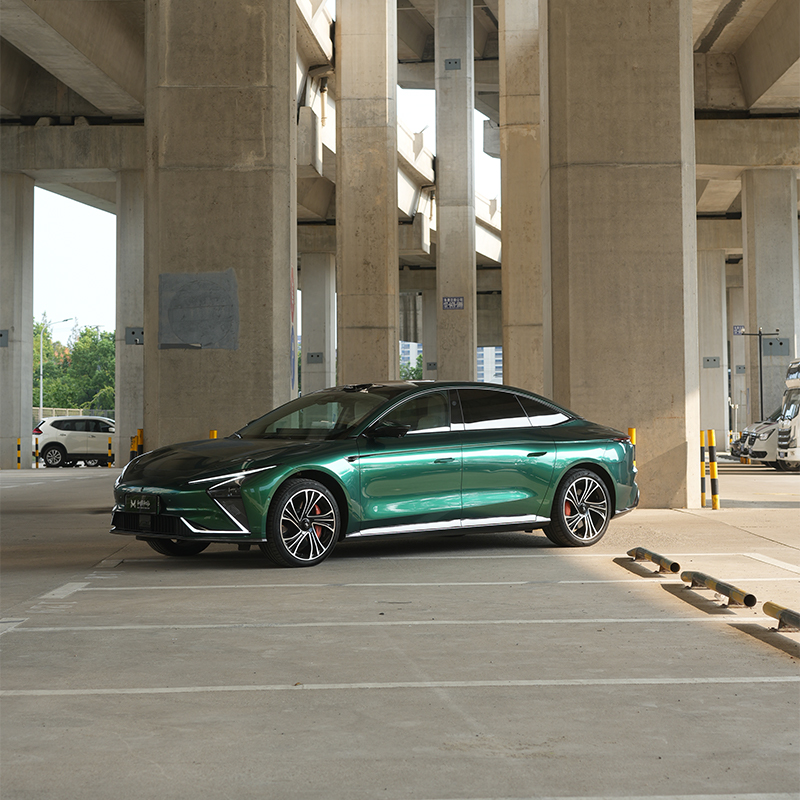
-
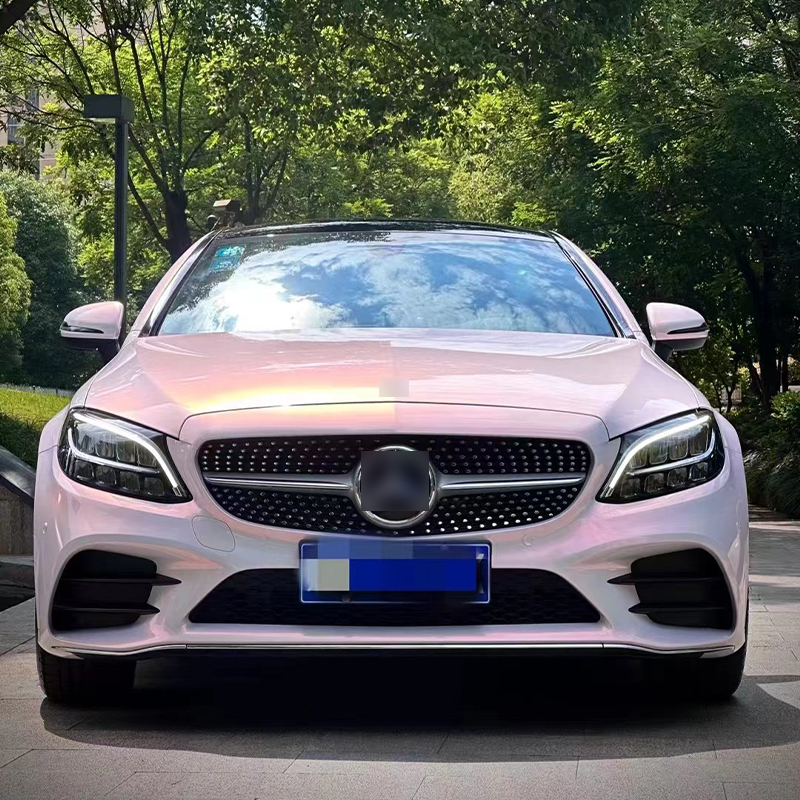
Dreamy Volcanic Ash je dvoubarevná chameleonská TPU ochranná fólie na lak, která nabízí poetickou, nadpozemskou barevnou paletu inspirovanou jemným...
See Details -
Vstupte do dimenze naprosté tajnosti s Super Matte Black Phantom Green TPU Color PPF – temně svůdným ultramatným filmem, který ve svých téměř černý...
See Details -
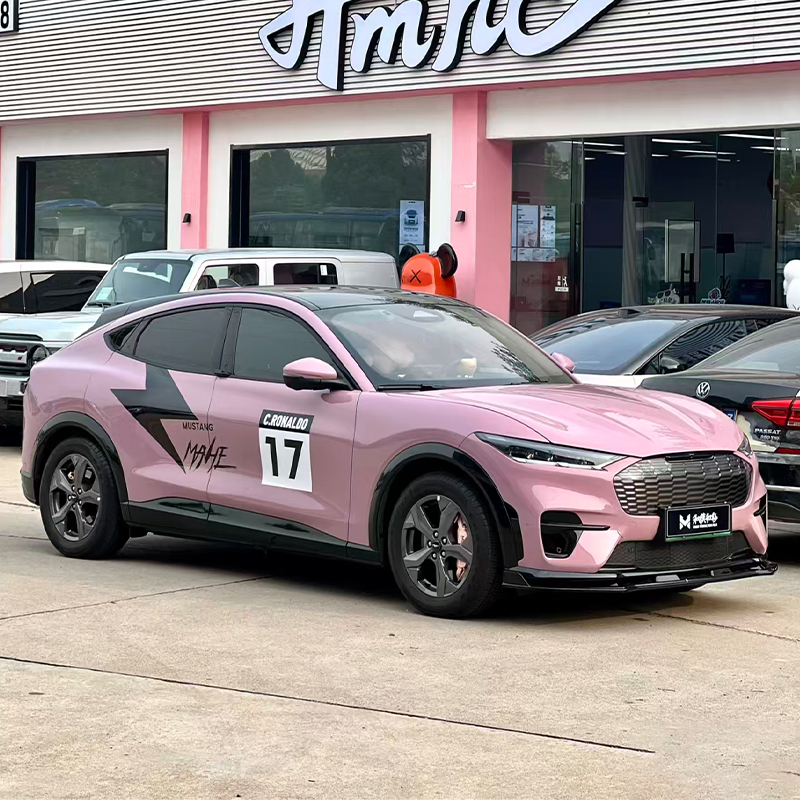
Oolong Milk Tea Powder je TPU ochranný film na ochranu barvy se změnou barvy zachycující teplé, krémové tóny čerstvě uvařeného mléčného čaje – jedi...
See Details
ZÍSKEJTE POSLEDNÍ NABÍDKY
-
 č. 5, Datang Road, East District, Development Zone, Guangde City, Xuancheng City, Anhui Province, 242200, Čína
-
 [email protected]
-
 +86 18170340295
PRODUKTY
MOBILNÍ WEB
autorská práva Anhui He He New Materials Co., Ltd. Všechna práva vyhrazena.
 Velkoobchodní TPU PPF fólie Výrobce automobilového TPU PPF